Fabrication des élastiques : les 8 étapes, du latex à la découpe
Key Takeaways
- Les élastiques en caoutchouc naturel sont fabriqués à partir de latex d'Hevea selon un processus en 8 étapes : mélange, extrusion, refroidissement à l'eau, vulcanisation et découpe à grande vitesse.
- La vulcanisation est la réticulation chimique des molécules de caoutchouc avec le soufre sous l'effet de la chaleur, formant le réseau de mémoire élastique.
- L'extrusion de précision contrôle le diamètre et l'épaisseur de paroi, tandis que la découpe rotative à grande vitesse détermine la largeur finale de l'élastique.
Table des Matières
- Étape 1 - La récolte du latex (Saignée)
- Étape 2 - Collecte des coagulums
- Étape 3 - Préparation du mélange (Banbury)
- Étape 4 - L'extrusion
- Étape 5 - Le refroidissement
- Étape 6 - La vulcanisation (Cuisson)
- Étape 7 - La découpe de précision
- Étape 8 - Le pesage et le conditionnement
- Les critères de qualité lors de la fabrication
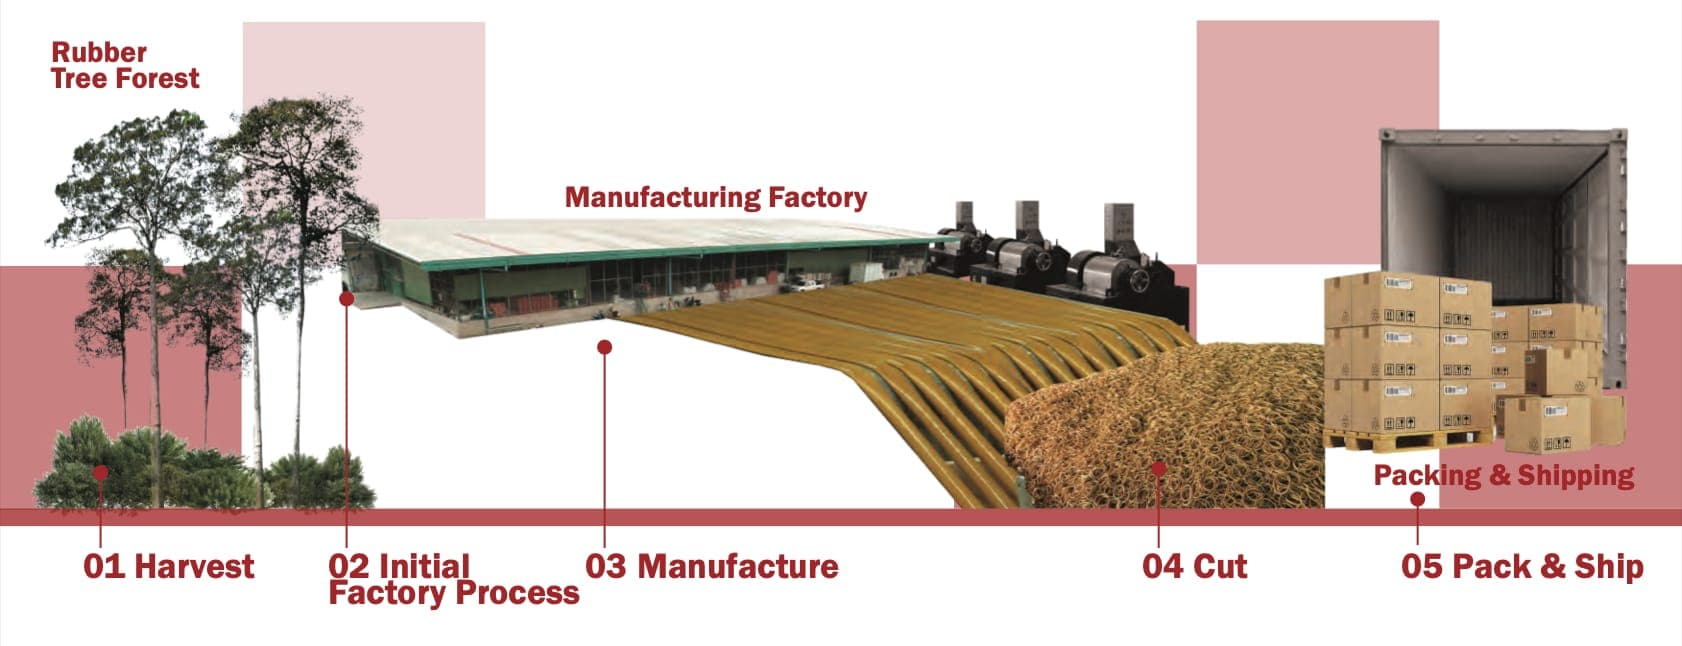
La fabrication d'un élastique en caoutchouc naturel commence par le latex de l'Hevea brasiliensis, puis passe par le mélange, l'extrusion, la vulcanisation et la découpe. Ce processus rigoureux associe savoir-faire agricole, chimie appliquée et ingénierie de précision.
Ce guide détaille les 8 étapes de fabrication chez Maruey Rubber, à Rayong en Thaïlande.
Étape 1 - La récolte du latex (Saignée)
Tout commence à l'aube. Les ouvriers pratiquent une fine entaille diagonale dans l'écorce de l'arbre à caoutchouc (Hevea brasiliensis) afin que le latex liquide s'écoule dans une tasse fixée au tronc. Cette opération a lieu tôt le matin, lorsque les températures fraîches maximisent l'écoulement.
Étape 2 - Collecte des coagulums
Après quelques heures, le latex coagule naturellement dans la tasse, formant un bloc élastique. Ces blocs sont collectés et transportés vers notre usine. Nous utilisons du caoutchouc d'origine locale pour assurer une élasticité maximale.
Étape 3 - Préparation du mélange (Banbury)
Le caoutchouc brut doit être préparé pour acquérir les propriétés d'un élastique durable. Il est malaxé avec plusieurs additifs :
- Le soufre - l'agent indispensable à la vulcanisation
- Les accélérateurs - contrôlent la vitesse du traitement thermique
- Les agents de protection - ralentissent le vieillissement sous l'effet de l'oxygène et des UV
- Les pigments - donnent leur couleur finale aux élastiques
Étape 4 - L'extrusion
Cette étape donne sa forme tubulaire au produit. Le mélange est inséré dans une extrudeuse qui pousse la matière à travers une filière circulaire sous haute pression, déterminant le diamètre et l'épaisseur du tube.
Étape 5 - Le refroidissement
À la sortie de l'extrudeuse, le tube de caoutchouc chaud passe immédiatement dans un bac d'eau froide afin de figer sa forme et d'éviter qu'il ne se déforme sous son propre poids.
Étape 6 - La vulcanisation (Cuisson)
C'est l'étape chimique essentielle. Les tubes sont placés dans des autoclaves chauffés à 140–160 °C. Sous l'effet de la chaleur, les atomes de soufre créent des liaisons chimiques croisées entre les chaînes de polymères du caoutchouc. C'est cette structure tridimensionnelle qui donne à l'élastique sa capacité à s'étirer et à reprendre instantanément sa forme d'origine sans déformation permanente.
Étape 7 - La découpe de précision
Une fois refroidis, les tubes vulcanisés passent dans des machines de découpe à grande vitesse. Des lames circulaires très aiguisées découpent les tubes à la largeur voulue (de 1 mm à plus de 15 mm). La netteté de la coupe est primordiale pour éviter les micro-fissures qui pourraient provoquer une rupture lors de l'utilisation.
Étape 8 - Le pesage et le conditionnement
Les élastiques étant vendus au poids et non à l'unité, des balances électroniques portionnent les lots dans les différents emballages (sachets de 500g, cartons de 10kg, etc.) avant scellage thermique.
Les critères de qualité lors de la fabrication
| Facteur industriel | Conséquence d'un défaut |
|---|---|
| Qualité du caoutchouc brut | Faible élasticité, étirement irrégulier |
| Formule du mélange | Vieillissement prématuré, élastiques cassants ou collants |
| Contrôle de l'extrusion | Épaisseur irrégulière (rupture précoce sur le côté fin) |
| Température de cuisson | Élastique trop mou (pas de retour) ou trop rigide |
| Tranchant des lames | Coupe rugueuse favorisant les déchirures sous tension |
Maruey Rubber applique des contrôles stricts à chacune de ces étapes dans son usine de Rayong afin de vous garantir un produit de haute qualité.
Produit Associé
Rubber Band
The industry standard for versatile bundling and packaging
Our classic multi-purpose bands. Available in various sizes and colors. Perfect for general packaging, office use, and bundling small items.
Voir le Produit
Questions fréquentes
What is vulcanization and why does a rubber band need it?
Are rubber bands cut or molded?
Why are rubber bands sold by weight instead of by count?
Prêt à vous approvisionner en élastiques premium ?
Contactez Maruey Rubber pour les tarifs, échantillons et spécifications OEM sur mesure. Plus de 30 ans d'excellence industrielle depuis la Thaïlande.